

"Lazer kesicim neden kenarlarda çapak ve 0,05 mm'yi aşan boyut sapmaları üretiyor? Bu bir iletim sistemi sorunu mu?""Yüksek-hızlı kesim sırasında yörünge sapmasını nasıl çözebilirim ve hassas parçalarda %80'in üzerinde verim elde edebilirim?""Standart bilyalı vidaları değiştirdikten sonra kesme doğruluğu gerçekten kötüleşti-ne yanlış gitti?"Lazer işleme ekipmanı bakımı ve yükseltmeleri konusunda 12 yıllık uzmanlığa sahip bir mühendis olarak, lazer kesici hassasiyetini artırmaya ilişkin bu tür sorular hassas üretimde yaygındır ve sac metal endüstrileri. Standart bilyalı vidaları değiştirdikten sonra kesme hassasiyeti gerçekte azaldı-sorun nereden kaynaklandı?" Lazer işleme ekipmanı bakımı ve yükseltmeleri konusunda uzmanlaşmış 12 yıllık deneyime sahip bir mühendis olarak, lazer kesme makinesi hassasiyetini iyileştirmeye ilişkin bu sorular, hassas üretim, sac metal işleme ve ilgili endüstrilerdeki ortak sıkıntı noktalarını temsil etmektedir. Bir lazer kesme makinesinin kesme hassasiyeti, temel olarak hareket iletim sisteminin stabilitesine ve doğruluğuna bağlıdır. Kesme kafasının hareketini yönlendiren "temel iletim bileşeni" olduğundan, bir lazer kesme makinesinin performansı, yüksek-hassasiyetli bilyalı vida, lazer odağının konumlandırma doğruluğunu ve hareket yörüngesinin düzgünlüğünü doğrudan belirler ve sonuçta kenar kalitesini ve boyutsal doğruluğu etkiler. Bir zamanlar hassas bir sac metal fabrikası, lazer kesicilerindeki standart bilyalı vidalardan kaynaklanan büyük konumlandırma hataları nedeniyle bir grup yüksek{12}}hassas ekipman muhafazasının hurdaya çıkarılmasına maruz kalmış ve bu da 120.000 yuan tutarında doğrudan kayıpla sonuçlanmıştır. kesme doğruluğunu ±0,05 mm'den ±0,01 mm'ye yükselten ve parça geçiş hızlarını %78'den %99,5'e yükselten yüksek-hassas vidalı miller. Gerçekte, yüksek{22}}hassasiyetteki bilyalı vidalar yalnızca standart vidaların "değiştirilmesiyle" sınırlı değildir. Bunun yerine, bunların doğasında olan yüksek{24}}hassasiyet özellikleri, birden fazla boyutta kesme doğruluğunu geliştiren bir çözümdür. Yüksek hassasiyetli bilyalı vidaların lazer kesim makinesinin doğruluğunu nasıl iyileştirdiğinin ardındaki temel mantığı kapsamlı bir şekilde analiz etmek için 5-adımlı çerçeve, çalışma prensipleri ve temel özelliklerden seçim ve uygulamaya kadar, "performansı neden artırdıklarını, iyileştirmelerin nerede gerçekleştiğini ve doğru uyumun nasıl seçileceğini" açıklayarak.
Adım 1: Nasıl Yapılacağının 5 Adımlı Pratik AnaliziYüksek-Hassas Bilyalı VidalarLazer Kesim Hassasiyetini Artırın
Temel Mantığı Tanımlayın-Öncelikle "Yüksek-Hassas Bilyalı Vidalar" ile "Lazer Kesim Hassasiyeti" Arasındaki İlişkiyi Anlayın
Yüksek-hassasiyetteki bilyalı vidaların lazer kesim doğruluğunu nasıl iyileştirdiğini doğru bir şekilde kavramak için öncelikle temel kavramları, lazer kesim hassasiyetine yönelik değerlendirme metriklerini ve bunların temel ilişkilerini netleştirmemiz gerekir:
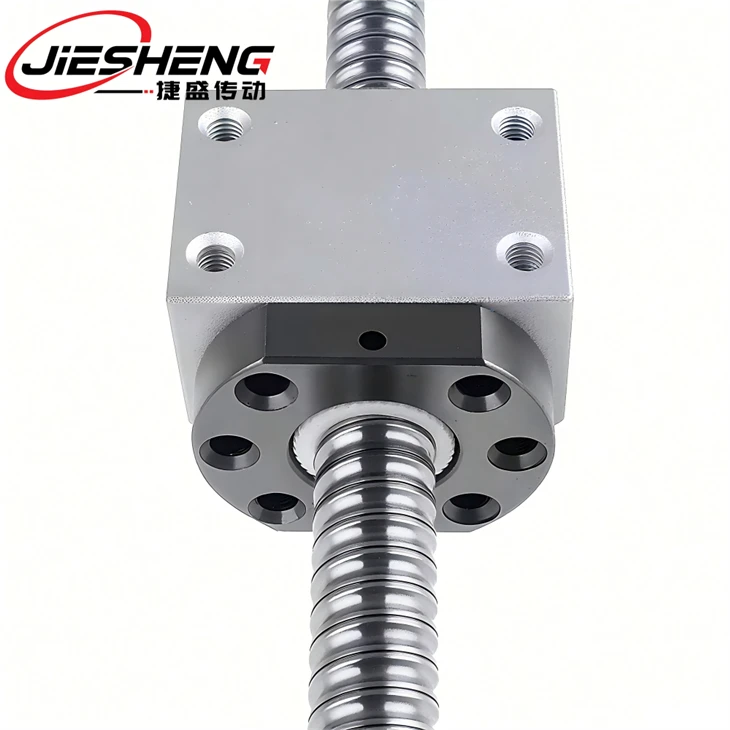
Yüksek-hassasiyetteki bilyalı vida, yüksek-kaliteli konumlandırma doğruluğu, tekrarlanabilirlik ve ilerleme doğruluğu sağlayan bir aktarım bileşenidir. Gücü aktarır ve bilyalar, vidalar ve somunlar arasındaki yuvarlanma sürtünmesi yoluyla dönme hareketini doğrusal harekete dönüştürür. Temel avantajları şunlardır: düşük sürtünme katsayısı, yüksek konumlandırma doğruluğu, yüksek sertlik ve düzgün hareket, motor dönüşünün kesme kafası doğrusal hareketine hassas bir şekilde dönüştürülmesini sağlar.
Lazer kesim hassasiyeti için temel değerlendirme metrikleri:
Boyutsal doğruluk:Gerçek parça boyutları ile tasarım özellikleri arasındaki sapma; hassas kesim için ±0,02 mm'ye eşit veya daha azını gerektirir;
Tekrarlanabilirlik doğruluğu:Kesme kafası tekrar tekrar aynı konuma hareket ettiğinde sapma; ±0,01 mm'den az veya buna eşit;
Yörünge doğruluğu:Kesim yolu ile tasarlanan yol arasındaki uyum sayesinde "pürüzlü kenarlar" ve "yay sapması" önlenir.
2. Adım: Çekirdek Geliştirme Mekanizması-Ne Kadar Yüksek-Hassas Bilyalı Vidalar Dört Boyutta Kesme Hassasiyetini Artırır
Yüksek-hassasiyetteki bilyalı vidalar, kesme doğruluğunu tek bir boyut aracılığıyla değil, dört mekanizma aracılığıyla lazer kesme kafasının hareket kontrolünü kapsamlı bir şekilde optimize ederek artırır-"Hassas İletim, Yumuşak Hareket, Sert Destek ve Hata Telafisi"-böylece genel kesme hassasiyeti yükseltilir:
Hassas Uç Kontrolü Boyutsal Doğruluğu Sağlar:
Temel Prensip:Yüksek-hassasiyetteki vidalı miller minimum hat hatası sergileyerek, hat hatasından kaynaklanan boyutsal sapmaları önlemek için motor dönüşünü hassas bir şekilde doğrusal kesme kafası yer değiştirmesine dönüştürür.
Standart Vidalarla Karşılaştırma:Standart bilyalı vidalarda önemli kurşun hatası vardır. Büyük parçaları keserken hatalar birikir ve aşırı boyutsal sapmalara yol açar.
Yüksek tekrar konumlandırma doğruluğu parti tutarlılığını sağlar:
Temel Prensip:Hassas işleme, vida ve somun arasında minimum açıklık sağlarken, ön yükleme yapısı eksenel boşluğu ortadan kaldırır. Bu, kesme kafası birden çok kez aynı konuma döndüğünde konumlandırma sapmasını ±0,01 mm'ye eşit veya daha az garanti eder.
Anahtar Değer:Toplu üretimde tekrar konumlandırma doğruluğu, ürün tutarlılığını doğrudan belirleyerek bireysel sapmaların neden olduğu parti hurdasını önler.
3. Adım: Temel Teknik Özellikler-Yüksek-Hassas Bilyalı Vidaların "Hassas Özünü" Neler Oluşturur?
Yüksek-hassasiyetteki bilyalı vidalarla lazer kesim hassasiyetinde elde edilen önemli gelişme, aktarım doğruluğunun temel temelini oluşturan dört temel teknik özellikten kaynaklanmaktadır:
Ultra-Yüksek Uç Doğruluğu:
Hassas Sınıf:Lazer kesme makinelerinde genellikle kurşun hatası üzerinde sıkı kontrol sağlayan C7-sınıf ve C5 dereceli yüksek hassasiyetli vidalı miller kullanılır;
Başarı Süreci:Hassas taşlama (0,001 mm'ye kadar hassasiyet), diş boyutlarının, geometrisinin ve konumlandırmasının hassas bir şekilde işlenmesiyle düzgün kurşun sağlar;
Kesme Doğruluğunun Değeri:Kurşun hassasiyeti, boyut doğruluğunu doğrudan belirleyerek, -özellikle büyük- parçaların kesilmesinde kritik olan kümülatif hataları önler.
Hassas Ön Yükleme Yapısı:
Ön Yükleme Yöntemleri:Lazer kesme makinelerinde genellikle iki ön yükleme yöntemi kullanılır:-çift somun ara parçası ön yüklemesi ve çift somun dişi ön yüklemesi. Eksenel boşluğu ortadan kaldırmak için somun aralığı ayarlanarak ön yük kuvveti uygulanır.
Ön Yükleme Gereksinimleri:Ön yükü, kesme yüküne göre, genellikle nominal dinamik yükün %10-20'si kadar olacak şekilde uygun şekilde ayarlayın. Bu, sürtünmeyi artıran ve kullanım ömrünü kısaltan aşırı ön yüklemeyi önlerken geri tepmeyi de ortadan kaldırır.
Kesme Doğruluğu Değeri:Ön yükleme yapısı, kesme kafasının hareketinin boşluksuz-iletimini sağlayarak konumlandırma gecikmesini ve açıklığın neden olduğu yörünge sapmasını önler.
4. Adım: Yaygın Doğruluk Sorunları ve Sorun Giderme - Yüksek Hassasiyetten Yararlanan Hızlı Çözüm
Yüksek-hassasiyete sahip vidalı millerle donatılmış lazer kesme makinelerinde, kesme doğruluğunun azalması genellikle kurulum sapmalarından, bakım eksikliklerinden veya sistem uyumluluk sorunlarından kaynaklanır. Aşağıda yüksek-sıklık sorunları ve sorun giderme yöntemleri yer almaktadır:
Toleransları Aşan Boyut Sapması:
Temel Nedenler:Birikmiş kurşun hatası, kayıp hatve telafisi parametreleri, kurulum düzgünlüğü sapması, yetersiz ön yük;
Sorun Giderme Süreci:İlk olarak, kurşun hatasını tespit etmek için bir lazer interferometre kullanın. Sapmalar toleransı aşarsa, CNC sistemi aracılığıyla adım hatası telafisini yeniden kalibre edin. Daha sonra ön yükleme durumunu inceleyin ve yetersizse yeniden ayarlayın. Son olarak kurulumun düzgünlüğünü kalibre edin; sapmalar aşırı düzeyde kalırsa bileşenleri yeniden takın.
Hareket yörüngesindeki sarsıntı:
Temel nedenler:Yetersiz yağlama sürtünmenin artmasına, bilyanın aşınmasına, motor titreşim iletimine, hasar görmüş destek yataklarına yol açar;
Sorun giderme süreci:Öncelikle gresin durumunu kontrol edin; yetersiz veya bozulmuşsa değiştirin. Daha sonra bilye ve diş kanalındaki aşınmayı kontrol etmek için parçalarına ayırın; aşınmışsa bileşenleri değiştirin. Son olarak motor-vida bağlantısının eşmerkezliliğini doğrulayın; Önemli bir sapma varsa esnek kaplini ayarlayın.
Azaltılmış Tekrarlanabilirlik Doğruluğu:
Temel Nedenler:Ön yük kaybı, artan iç somun açıklığı, destek yatağının aşınması;
Sorun Giderme Prosedürü:Measure axial play. If >0,001 mm, ön yüklemeyi yeniden ayarlayın. Etkin değilse, iç somun açıklığını ve destek yatağının durumunu kontrol edin. Hasar görmüşse OEM parçalarla değiştirin.
Yüksek-Hızda Kesme Doğruluğu Sapması:
Temel Nedenler:Yüksek-hızlı çalışma ısısı, yağlama gresindeki yüksek-sıcaklık arızası, sürtünme ısısına neden olan aşırı ön yük nedeniyle vidanın termal deformasyonu;
Sorun Giderme Süreci:Yüksek-hızlı çalışma sırasında vida sıcaklığını izleyin. Aşırı ise, ısı dağıtma cihazlarını takın; yüksek-sıcağa dayanıklı yağlama gresi ile değiştirin; Ön yükü uygun şekilde azaltın (izin verilen sınırlar dahilinde).

5. Adım: Yükseltmeler ve Maliyet Optimizasyonu-Hassasiyet ile Yatırımı Dengelemek, Pahalı Olanın Doğrusunu Seçmek
Mevcut lazer kesiciler için, kesme doğruluğunu artırmak amacıyla yüksek-hassasiyetteki bilyalı vidalara yükseltme yaparken, hassasiyet gereksinimlerini maliyet yatırımıyla dengeleyin. Temel optimizasyon stratejileri şunları içerir:
Gerektiğinde yükseltin, aşırı-hassasiyetten kaçının:
Genel sac işleme:C2 notuna yükseltmeye gerek yok; C7 yüksek-hassas vidalı millere yükseltme yapmak yeterlidir; bu da C2 sınıfına kıyasla maliyetleri %30-%40 oranında azaltır.
Hassas parça işleme (kesme doğruluğu ±0,02 mm'den az veya eşit):Eş zamanlı olarak hatve telafisi parametrelerini ayarlarken hassas bir şekilde C7 veya C2 derecesine yükseltin. Sistemi optimize etmeden yalnızca vidayı yükseltmekten kaçının; bu, gerekli doğruluğun elde edilmesini engelleyebilir.
Gelişmiş Performans için Tamamlayıcı Yükseltmeler:
Şuna yükseltirkenyüksek-hassas vidalı miller, diğer bileşenlerin yetersiz doğruluğunun vida performansından ödün vermesini önlemek için esnek kaplinleri ve hassas destek yataklarını eşzamanlı olarak yükseltin. Bir makine yalnızca vida yükseltmesinden sonra minimum düzeyde doğruluk artışı gösterdi; Kaplinler ve rulmanlar yükseltildikten sonra doğruluk ±0,03 mm'den ±0,015 mm'ye yükseldi.
Sistemi yüksek-hassasiyetteki vidayla tam olarak eşleştirmek için hatve hatası telafisini ve servo ayarlarını yeniden kalibre ederek CNC sistem parametrelerini optimize edin.
Sonuç: Yüksek-Hassas Bilyalı Vidalar-Lazer Kesici Doğruluğu için Temel Destek
İşletmeler arasındaki yaygın yanlış anlamalar şunlardır:"yüksek-hassasiyetteki vidalı millere yükseltmenin tek başına doğruluğu artırdığına ve kurulum, hata ayıklama ve sistem entegrasyonunu göz ardı ettiğine inanmak"; "maliyet israfına yol açan ultra-yüksek hassasiyetli kalitelerin körü körüne takip edilmesi"; ve "rutin bakımın gözden kaçırılması, doğruluğun hızla bozulmasına neden olur." Bunlar, yüksek-hassas vidaların avantajlarından tam olarak yararlanamamaktadır. Gerçekte, kesme hassasiyeti gereksinimlerini tanımlayan kapalı bir-döngü sürecini-takip etmek → uygun yüksek-hassasiyetteki bilyalı vidayı seçmek → doğru kurulum ve hata ayıklamayı sağlamak → düzenli bakım uygulamak → sistem parametrelerini optimize etmek-makul bir maliyetle hassasiyette önemli iyileştirmeler sağlar.
Lazer kesici hassasiyetini artırma veya yüksek-hassasiyetteki bilyalı vidaları seçme konusunda zorluklarla karşılaşırsanız şu sırayı izleyin:Öncelikle kesme hassasiyeti gereksinimlerini tanımlayın → Kesici tipini ve çalışma koşullarını belirleyin → Bilyalı vida hassasiyet derecesini ve parametrelerini eşleştirin → Sistemi kurun, hatalarını ayıklayın ve optimize edin. Genel işleme için C7 sınıfına öncelik verin; hassas işleme için C2 derecesini seçin; ultra-yüksek hassasiyetli işleme için C5 derecesini seçin. Yükseltme etkinliğinin hızlı bir şekilde değerlendirilmesi için, kesin bir yükseltme teklifi almak amacıyla "mevcut kesme makinesi modelinizi, mevcut kesme hassasiyetinizi ve hedef hassasiyetinizi" sağlayın. Unutmayın: Lazer kesim hassasiyetini yüksek-hassasiyete sahip vidalı millerle geliştirmenin anahtarı, "hassas eşleştirme + bilimsel kurulum ve bakım"da yatmaktadır. Yalnızca bilyalı vidanın hassaslık avantajlarından tam olarak yararlanarak verimli, yüksek hassasiyetli lazer kesim elde edebilir ve ürün rekabet gücünü artırabilirsiniz.
Bize Ulaşın
📧 E-posta:lsjiesheng@gmail.com
🌐 Resmi web sitesi:https://www.automation-js.com/


