

Zamanlama Kasnağının Bakımı Nasıl Yapılır?
"Motorum rölantide garip sesler çıkarmaya devam ediyor-bakım zamanı geldi mizamanlama kasnağı?" "Yeni değiştirilen triger kayışım birkaç gün sonra zaten aşınmış-bunun nedeni kasnak bakımının yetersiz olması olabilir mi?" Otomotiv ve endüstriyel ekipman onarımı konusunda uzmanlaşmış dokuz yıllık deneyime sahip bir teknisyen olarak bu sorularla neredeyse her gün karşılaşıyorum. Görünüşte "olağanüstü bir transmisyon bileşeni" olmasına rağmen, triger kayışı kasnağı doğrudan motor valfi ve piston koordinasyonunun hassasiyetini belirler. Yanlış bakım, kayışın kaymasına veya kırılmasına neden olabilir, bu da en iyi ihtimalle motor gücünün azalmasına veya daha kötüsü valflerin pistonlara zarar vermesine neden olabilir. Bir otomatik Tamir atölyesi triger kayışı kasnağının bakımını zamanında yapamadı, bu da bir sedan için büyük bir motor revizyonuna yol açtı ve sahibine 20.000 yuan'den fazlaya mal oldu. Bugün, "Makale Yapısı I"de özetlenen 8 adımlı çerçeveyi takip ederek, ihtiyaç analizinden maliyet kontrolüne kadar, "sadece daha sonra büyük onarımlar için ödeme yapmak için küçük bakımları ihmal etme" tuzağına düşmenize yardımcı olacağız.

Adım 1: Triger Kayışı Kasnağı Bakımı İçin 7 Adımlı Pratik Kılavuz
Temel Bakım İhtiyaçlarını Tanımlayın - Hedefleri Belirlemeden Önce "Neden Koruma Gerektiğini" Anlayın
Triger kayışı kasnağı bakımı yalnızca "hızlı bir-silme işlemi" değildir. Kör operasyonlardan kaçınmak için ekipman türüne (otomotiv motorları, endüstriyel makineler) ve çalışma koşullarına göre temel ihtiyaçların belirlenmesini gerektirir:
Ekipmanınız ne tür güç ünitesi? Yükü ve dönüş hızı nedir?
Farklı ekipmanlardaki kayış kasnakları çok farklı streslere maruz kalır ve farklı bakım odakları gerektirir:
Tarım makinaları (300-1500 devir/dakika, tozlu ortamlar):Tozun kayış oluklarına girmesini ve aşınmayı hızlandırmasını önlemek için toz önlemeye ve kasnak gövdesi çatlaklarını incelemeye odaklanın.
"Zamanlama doğruluğu" için gereksinimler nelerdir?
Yüksek-hassas ekipmanlar (ör. binek otomobil motorları, hassas makine aletleri) ±1 dereceye eşit veya daha az zamanlama sapması gerektirir ve bakım sırasında özel aletlerle kalibrasyon gerektirir. Standart ekipmanlar ±3 dereceye kadar tolerans gösterebilir ve yalnızca rutin incelemeler gerektirir. Bir binek araç motorunda, yeniden kalibrasyon yapılmadan kasnak bakımı yapıldıktan sonra 3 derecelik zamanlama sapması yaşandı, bu durum rölantide dengesizliğe ve yakıt tüketiminde %8 artışa neden oldu. 0,5 dereceye yeniden kalibre edildikten sonra sorunlar çözüldü.
Temel Hedef: "Ömrünü Uzatmak" mı yoksa "Hassasiyeti Sağlamak" mı?
"Uzatılmış kullanım ömrü" için: Gelişmiş yağlama ve-korozyon önleyici bakıma öncelik verin. "Hassaslığı sağlamak" için:Hassas-özel tedavilere odaklanın.
2. Adım: Kasnak Malzemesi Özelliklerini Değerlendirin - "Tek-Boyut-Herkese Uygun-Yaklaşımlardan Kaçınmak için Bakım Planlarını Malzemeye Göre Uyarlayın
Zamanlama kasnağıFarklı malzemelerden (dökme demir, alüminyum alaşımı, mühendislik plastikleri) yapılmış parçalar, aşınma direnci ve korozyon direnci açısından önemli farklılıklar gösterir ve özel bakım yaklaşımları gerektirir:
Dökme Demir Kasnaklar
Özellikleri: Yüksek sertlik fakat paslanmaya eğilimli; oluklar kolayca aşınır. Bakım odağı:"Pas önleme + Aşınma telafisi".
3. Adım: Bakım Aralıklarını Parametrelerle Hizalayın - Çalışma Koşullarına Göre Sıklığı Ayarlayın, Körü körüne "Aşırı-Bakım" veya "Yetersiz-Bakım Yapmaktan" Kaçının
Triger kayışı kasnaklarının bakım aralığı "sabit" değildir. Hassas kontrol gerektiren temel parametrelerle, kullanım süresine ve çalışma yoğunluğuna göre dinamik ayarlama gerektirir:
Temel Bakım Döngüsü: "Zaman + Kilometre / Çalışma Saatleri" İkili Kriteri
Binek araç motorları için bakım, 6 aylık bir zaman döngüsünü ve 5.000-8.000 km'lik bir kilometre döngüsünü takip etmelidir. Temel bakım görevleri arasında oluk aşınmasının ve kayış gerginliğinin incelenmesi yer alır.
4. Adım: Bakım Hassasiyet Gereksinimlerini Değerlendirin - Ayrıntılar Etkinliği Belirleyin; Yetersiz Hassasiyet "Boşa Kalan Bakım"a Eşittir
Pek çok kişi "bakımın yalnızca toz alma olduğunu" varsayar, ancak bakımın-yüksek hassasiyetli doğasızamanlama kasnağıtitiz bir bakım gerektirir. Kritik hassaslık ölçümlerinden asla taviz verilmemelidir:
Temizleme Hassasiyeti: Yağ kalıntısı ve kirletici madde içermez
Kasnak kanalı tabanlarındaki ve yatak boşluklarındaki pislikleri iyice temizleyin.
Kalibrasyon Hassasiyeti: Doğru Eş Eksenlilik ve Paralellik
Kasnak ile motor krank mili veya takım tezgahı mili arasındaki eş eksenlilik 0,05 mm'den az veya ona eşit olmalıdır (lazer hizalama aletiyle doğrulanmıştır), paralellik ise 0,03 mm/m'den az veya ona eşit olmalıdır. Sapmalar "yan-bükme" işlemine neden olarak kanalın bir tarafındaki aşınmayı artırır.
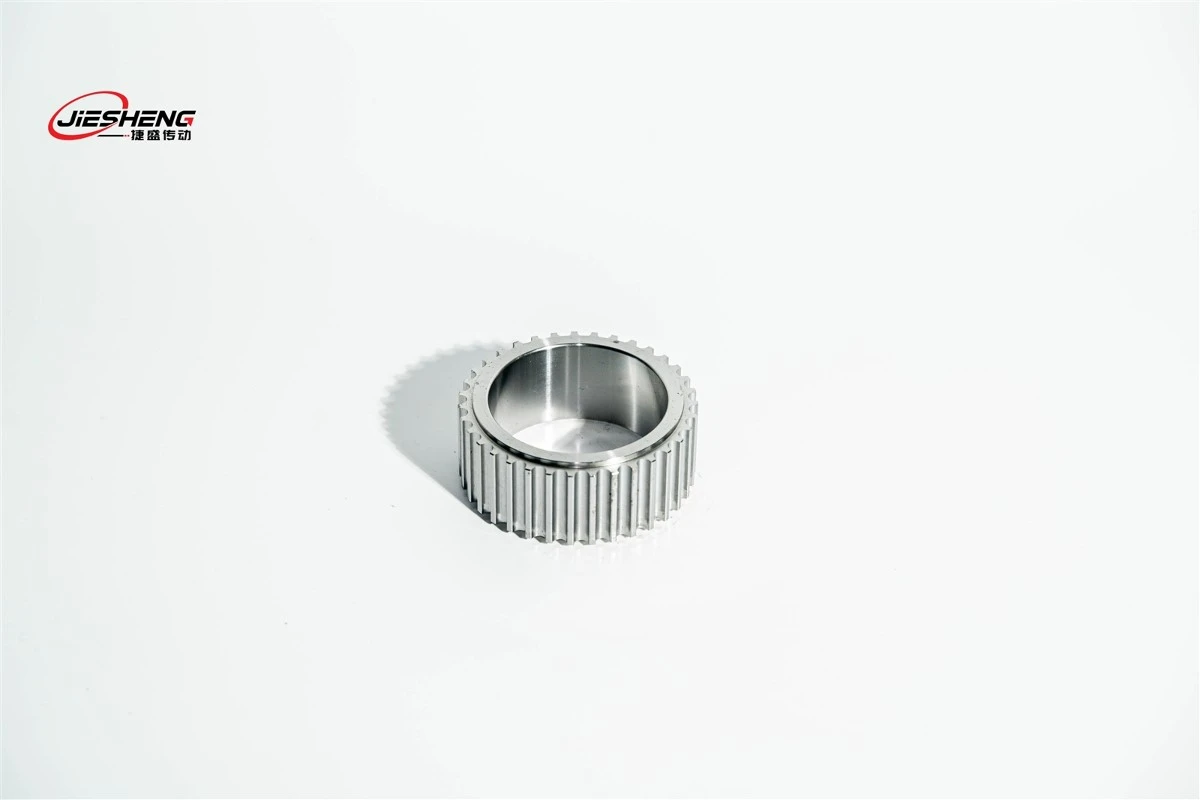
5. Adım: Bakım Aracı Uyumluluğunu Doğrulayın - Bakım Verimliliğini İkiye Katlamak için Doğru Araçları Kullanın
Zamanlama kasnağıbakım özel aletler gerektirir. Yanlış aletlerin kullanılması yalnızca etkinliği tehlikeye atmakla kalmaz, aynı zamanda bileşenlere de zarar verebilir. Aletlerin makara tipiyle uyumlu olduğundan emin olun:
Temel Bakım Aracı Listesi (Ekipman Türüne Göre Kategorilendirilmiş)
Gerginlik test cihazları, tüm ekipmanlarda kasnak bakımının zamanlaması için uygundur. Yön sapmasından kaynaklanan yanlış okumaları önlemek için ölçüm kuvvetinin banda dik olduğundan emin olun. Manyetik tabanlı ibreli göstergeler öncelikle kasnak salgısını tespit etmek için kullanılır. Gösterge başlığını kasnak yüzeyine dik olacak şekilde takın. Standart denetim ihtiyaçları için 0-10 mm aralıklı kadranlı gösterge önerilir. Lazer Hizalama Araçları, yüksek-hassasiyette eşeksenlilik kalibrasyonu için tasarlanmıştır. Ekipman titreşiminden kaynaklanan kaymayı önlemek için vericiyi ve alıcıyı sırasıyla kasnak ve tahrik miline güvenli bir şekilde monte edin. Tork Anahtarları kasnak montaj cıvatalarını sıkmak için kullanılır. Cıvata özelliklerine göre uygun sürücü boyutunu seçin. Hassas tork kontrolü için 0-50 N·m aralığı önerilir. Metal onarım bileşiği yalnızca dökme demir kasnaklardaki küçük aşınma onarımları için uygundur (aşınma derinliği 0,3 mm'den az veya buna eşit). 0,5 mm'ye eşit veya daha az kalınlıkta bir katman uygulayın, ardından tam sertleşmeden sonra ince taneli zımpara kağıdıyla pürüzsüz bir şekilde zımparalayın.
Araç Uyumluluğu:Küçük görevler için büyük boyutlu araçları veya büyük görevler için küçük boyutlu araçları kullanmaktan kaçının.
Alüminyum alaşımlı kasnaklar için ağır hizmet tipi darbeli aletler yasaktır;{0}} Kurulum sırasında hafifçe vurmak için lastik bir tokmak kullanın.
6. Adım:-Bakım Sonrası Kaliteyi ve Sertifikasyonu Doğrulayın - Bakım "son" değildir; Etki doğrulaması çok önemlidir.
Standartlara uygunluğu sağlamak ve "bakımdan hemen sonra arızayı" önlemek için{0}bakım sonrası etkinliğin profesyonel inceleme ve deneme çalışması yoluyla doğrulanması gerekir:
Endüstri Standartları ve Sertifikalar:Uyumluluk gereksinimlerine bakın.
Otomotiv uygulamalarının, GB/T 13384 "Elektromekanik Ürünlerin Paketlenmesine İlişkin Genel Teknik Koşullar" kapsamındaki şanzıman bileşenleri için bakım gereksinimlerini karşılaması gerekir. Endüstriyel ekipman, ISO 12100 "Makinelerin güvenliği - Tasarım için genel ilkeler" kapsamındaki iletim sistemi bakım standartlarına uygun olmalıdır. İzlenebilirlik amacıyla tüm inceleme verilerinin ayrıntılarını içeren-bakım sonrası raporlar yayınlanabilir.
7. Adım: Bakım Maliyetlerini Kontrol Etmek - İsraf Harcamalarından Kaçının; Maliyet-Verimlilik Her Şeyden Önemlidir
Triger kayışı kasnağı bakım maliyetleri alet tedarikini, sarf malzemelerini (gres, temizlik maddeleri) ve işçiliği kapsar.
Aşırı yatırımı önlemek için bunların makul şekilde optimize edilmesi gerekir:
İşçilik Maliyetleri:Dış kaynak kullanımını azaltmak için temel bakım konusunda uzmanlaşın.
İşgücü masraflarından tasarruf etmek için basit bakım görevlerini -şirket içinde gerçekleştirin ve karmaşık projeleri profesyonellere dış kaynaklardan sağlayın.

Sonuç: Triger Kayışı Kasnağı Bakımı - "Çözümleri İhtiyaçlara Göre Uyarlayın; Ayrıntılar Kullanım Ömrünü Belirler"
Özetle,zamanlama kasnağıbakım "sabit bir süreç" değildir ancak malzeme, çalışma koşulları ve çevreye bağlı olarak "özelleştirilmiş bir yaklaşım" gerektirir: Dökme demir kasnaklar pas önleme ve aşınma onarımına öncelik verir; alüminyum alaşımlı kasnaklar çizilmeyi önleme ve yağ kalıntısı temizlemeye odaklanır; plastik kasnaklar yüksek-sıcaklığa karşı korumayı ve çatlak denetimini vurgular. Yüksek sıcaklıklar veya yoğun toz gibi zorlu ortamlar "gelişmiş bakım" gerektirirken, yüksek-hassas ekipmanlar tüm doğruluk ölçümlerinin sıkı kontrolünü gerektirir. Temel prensip, küçük sorunların büyük arızalara dönüşmesini önlemek için "önleme-öncelikle hassas bakımdır".
Yaygın bir yanılgı, bileşenler arızalanıncaya kadar bakımı ihmal etmek veya aşırı-bakım yapmak, zaman ve kaynak israfıdır. Gerçekte, bu süreci takip etmek-bakım ihtiyaçlarını belirlemek → maddi-özel planlar geliştirmek → döngüleri ve parametreleri kontrol etmek → uygun araçları seçmek → bakım etkinliğini doğrulamak-makul maliyetlerle verimli bakım yapılmasına olanak tanır. Bu tutarzamanlama kasnağıOptimum çalışma koşulundadır ve ekipman stabilitesini korur.
Bize Ulaşın
📞 Telefon:+86-8613116375959
📧 E-posta:741097243@qq.com
🌐 Resmi web sitesi:https://www.automation-js.com/


